ABS ma wśród filamentów status materiału trudnego. Kurczy się przy stygnięciu, odkleja od stołu, pachnie w trakcie druku i wymaga zamkniętej komory. Przez to wiele osób omija go szerokim łukiem — najczęściej słusznie.
Są jednak zastosowania, w których nic innego nie zadziała. Poniżej opisuję, kiedy ABS druk 3D naprawdę ma sens, a kiedy jest tylko niepotrzebnym utrudnieniem.
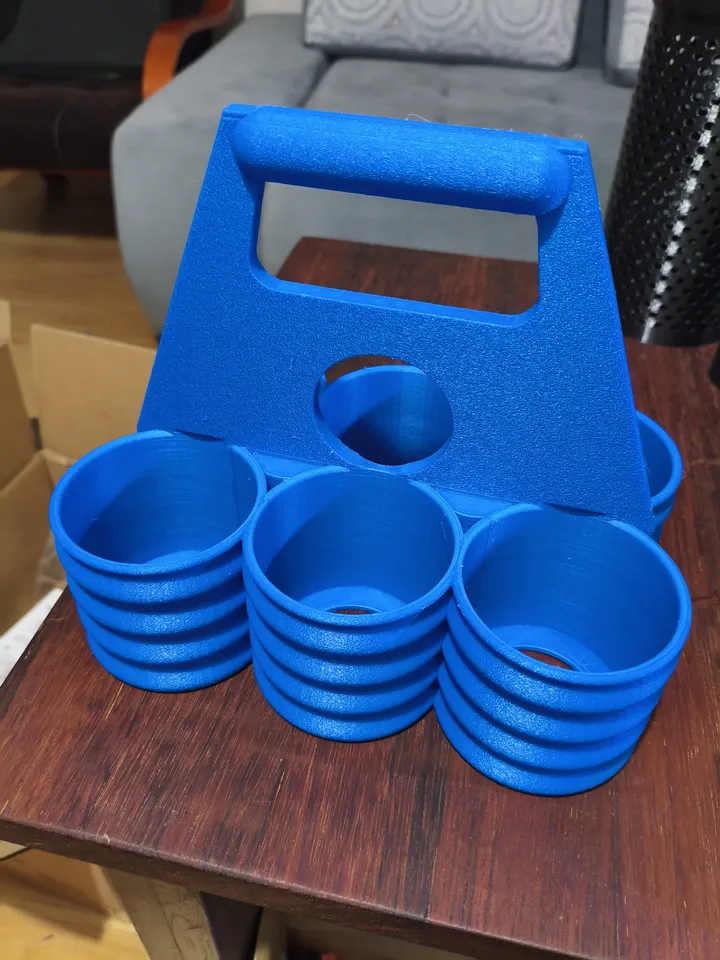
Krótko, czym w ogóle jest filament ABS: to kopolimer akrylonitrylu, butadienu i styrenu — tworzywo, z którego od dekad robi się obudowy sprzętu RTV, klocki konstrukcyjne i elementy wnętrz samochodowych. Do druku 3D trafiło jako jedno z pierwszych, jeszcze zanim PLA zdominowało rynek.
Co ABS daje w zamian za kłopoty
Temperatura. To główny powód. ABS mięknie dopiero w okolicach 100–105 stopni, czyli czterdzieści stopni wyżej niż PLA i dwadzieścia wyżej niż PETG. Element w nagrzanej hali, blisko silnika, przy kanale wentylacyjnym albo w maszynie, która sama się grzeje — to jest jego pole.
Dla porównania, kabina samochodu zaparkowanego latem w słońcu osiąga 70–80 stopni. PLA tam padnie, PETG będzie na granicy, ABS zniesie to bez zmian.
Obróbka mechaniczna. ABS da się wiercić, gwintować i frezować bez pękania — jest bardziej „materiałem warsztatowym” niż pozostałe filamenty. PLA przy wierceniu lubi odprysnąć.
Wygładzanie acetonem. To cecha wyłączna ABS-u. Opary acetonu rozpuszczają powierzchnię i warstwy znikają, zostawiając połysk jak po wtrysku. Na PLA i PETG aceton nie działa.
Elastyczność przy cienkich ściankach. Zatrzaski, klipsy i zaczepy z ABS-u zginają się wielokrotnie bez złamania. To dlatego obudowy sprzętu elektronicznego od dekad robi się właśnie z tego tworzywa.
Dlaczego jest trudny
Skurcz. ABS kurczy się przy stygnięciu wyraźnie mocniej niż PLA. Skutek: rogi dużych, płaskich elementów podnoszą się i odklejają od stołu, a w wyższych wydrukach potrafią pojawić się pęknięcia między warstwami. Konieczna jest zamknięta komora i stabilna temperatura otoczenia.
Zapach. W trakcie druku ABS wydziela opary styrenu. Nie jest to trucizna, ale drukowanie w pokoju bez wentylacji to zły pomysł.
Ograniczenie rozmiaru. Im większy element, tym większy skurcz i tym większe ryzyko. Przy ABS realny maksymalny rozmiar jest mniejszy niż moje standardowe 25 × 25 cm.
Detal jest najgorszy z całej czwórki. Ostre krawędzie wychodzą zaokrąglone, drobna faktura się gubi.
ABS a ASA – dlaczego to nie to samo
Pytanie ABS a ASA wraca przy każdym zleceniu na zewnątrz, więc rozwiewam wątpliwość od razu.
ASA to bliski krewny ABS-u o niemal identycznych właściwościach mechanicznych i temperaturowych, ale z jedną kluczową różnicą: jest odporny na promieniowanie UV. ABS wystawiony na słońce żółknie i kruszeje w ciągu kilku sezonów, ASA trzyma się latami. Dlatego elementy montowane na dachach, elewacjach i w pełnym słońcu robi się z ASA.
Powiem wprost: ASA nie drukuję. Pracuję na PLA, PETG, ABS i TPU. Jeśli Twój element ma stać na pełnym słońcu przez lata, powiem o tym przy wycenie zamiast sprzedać Ci coś, co za dwa sezony skruszeje.
ABS czy PETG – najczęstszy realny wybór
W praktyce większość zapytań „potrzebuję czegoś mocnego” kończy się na PETG, nie na ABS-ie. Pytanie ABS czy PETG rozstrzygam tak:
PETG, gdy chodzi o wytrzymałość mechaniczną, wodę, mróz i odporność na upadki. Czyli w większości przypadków.
ABS, gdy w grze jest temperatura powyżej osiemdziesięciu stopni, obróbka wiertłem lub gwintownikiem, albo gdy element ma się wielokrotnie zatrzaskiwać.
Jeśli nie jesteś pewien, do której grupy należy Twoja część — opisz warunki, w jakich będzie pracowała. To wystarczy, żeby zdecydować.
Czego nie drukuję z ABS-u
Dekoracji. Cały asortyment sklepu — figurki, panele ścienne, wazony, świeczniki — jest z PLA i pozostanie, bo w ABS-ie te modele straciłyby dokładnie to, co w nich najlepsze: ostrość faktury.
Filament odporny na temperaturę jest potrzebny w warsztacie, w hali i pod maską, a nie na półce w salonie.
Jeśli nie wiesz, co wybrać
Napisz, do czego ma służyć przedmiot, i podaj warunki: czy stoi w środku, czy na dworze, czy coś na nim leży, czy się o niego opiera, czy ma kontakt z wodą albo chemią. Materiał dobiorę sam i powiem wprost, jeśli akurat tej rzeczy nie warto drukować.
Wycena jest darmowa. Drukuję w technologii FDM z filamentów PLA, PETG, ABS i TPU, maksymalny gabaryt pojedynczego elementu to 25 × 25 cm, a typowa realizacja zajmuje 2–5 dni roboczych.
Najczęstsze pytania
Czy ABS jest mocniejszy od PETG?
Nie w prostym sensie. PETG lepiej znosi uderzenia, ABS lepiej znosi temperaturę i obróbkę. „Mocniejszy” zależy od tego, co dokładnie ma wytrzymać.
Czy element z ABS-u można pomalować?
Tak i przyjmuje farbę bardzo dobrze. Można go też wygładzić oparami acetonu przed malowaniem — wtedy powierzchnia wygląda jak wtryskiwana.
Czy ABS nadaje się do kontaktu z benzyną albo olejem?
Z olejem zwykle tak, z benzyną i rozpuszczalnikami nie — ABS jest przez nie rozpuszczany. Przy takim zastosowaniu powiem, że to zadanie dla innego tworzywa.
Dlaczego ABS kosztuje podobnie do PLA, a wydruk wychodzi drożej?
Filament jest w podobnej cenie, ale druk trwa dłużej, częściej wymaga powtórki i ma wyższy odsetek nieudanych prób. To wchodzi w wycenę.
Kiedy warto o niego zapytać
Gdy pada słowo „gorąco”, „gwint”, „wiercenie” albo „zatrzask”. W pozostałych przypadkach PETG załatwi sprawę taniej, szybciej i pewniej.
Opisz, gdzie część będzie pracowała i jaką temperaturę tam spodziewasz się zobaczyć — dobiorę materiał i powiem uczciwie, jeśli akurat Twój przypadek wykracza poza to, co robię.