Wydruk FDM powstaje z płaskich plasterków ułożonych jeden na drugim. Grubość tych plasterków to jedyny parametr, który widać gołym okiem na gotowym przedmiocie — i zarazem ten, który najmocniej wpływa na czas druku.
Grubość warstwy i wysokość warstwy to zresztą to samo — dwie nazwy tego samego parametru, używane zamiennie. Poniżej konkretnie: co daje zejście z 0,2 na 0,1 mm, kiedy to ma sens, a kiedy jest wyrzucaniem pieniędzy.
Trzy wartości, między którymi realnie się wybiera
0,3 mm — szybko i szorstko. Warstwy są wyraźnie wyczuwalne pod palcem, na pochyłych powierzchniach tworzą widoczne schodki. Sens ma przy dużych bryłach, które i tak zostaną pomalowane albo obłożone, oraz przy prototypach, gdzie liczy się tylko wymiar i kształt ogólny.
0,2 mm — domyślna. To wartość, na której drukuję większość rzeczy. Kompromis, który wypracował sobie cały rynek: warstwy są widoczne z bliska, ale z pół metra powierzchnia wygląda gładko, a czas druku pozostaje rozsądny.
0,1 mm — wolno i dokładnie. Powierzchnia jest wyraźnie gładsza, pochyłe ściany tracą schodkowatość, drobny detal wychodzi czytelnie. Cena: druk trwa mniej więcej dwa razy dłużej niż przy 0,2 mm.
Co dokładnie zyskujesz, schodząc niżej
Powierzchnie pochyłe. To tu różnica jest największa. Na ścianie pionowej wysokość warstwy prawie nie ma znaczenia — na skosie decyduje o wszystkim. Im płytsze nachylenie, tym szersze schodki i tym bardziej widać podziały.
Drobny detal. Faktura futra, hieroglify w tle panelu, rysy twarzy — wszystko, co ma wysokość poniżej milimetra, przy grubej warstwie po prostu się gubi.
Krzywizny. Kula wydrukowana warstwą 0,3 mm wygląda jak schodkowa piramida na biegunie. Przy 0,1 mm jest kulą.
Czego nie zyskujesz: wytrzymałości. Wbrew intuicji cieńsze warstwy nie dają mocniejszego przedmiotu — bywa wręcz odwrotnie, bo liczba zgrzewów między warstwami rośnie. O wytrzymałości decyduje materiał, grubość ścianki i kierunek ustawienia modelu.
Kiedy schodzę na 0,1 mm
- Figurki i popiersia — gdzie twarz jest głównym punktem, a faktura futra ma się liczyć.
- Płaskorzeźby — panel ze skarabeuszem ma ażur cieńszy niż milimetr, więc gruba warstwa zniszczyłaby całą siatkę skrzydeł.
- Powierzchnie mocno pochyłe — kopuły, stożki, bryły opływowe.
- Elementy, które będą polerowane — im gładziej ze stołu, tym mniej szlifowania.
Kiedy zostaję przy 0,2 mm
- Elementy techniczne — uchwyty, obudowy, adaptery. Nikt na nie nie patrzy przez lupę.
- Duże bryły — gdzie podwojenie czasu druku oznaczałoby dobę zamiast dwunastu godzin.
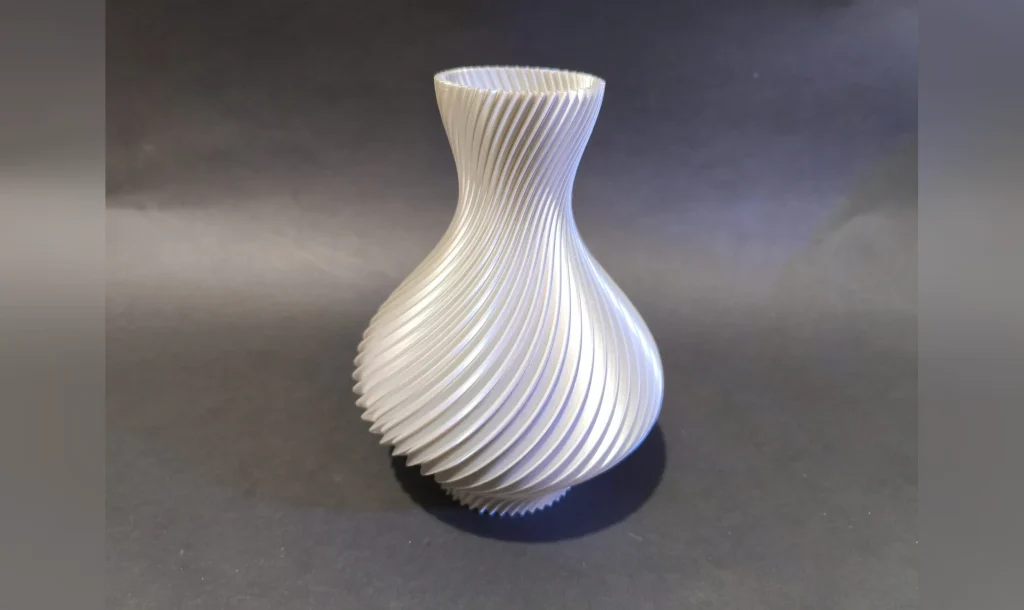
- Powierzchnie o wyraźnej fakturze — jak wazon w szerokie żebra, gdzie głębokie żłobienia i tak przykrywają podziały między warstwami.
- Prototypy — bo służą do sprawdzenia, czy coś pasuje, a nie do oglądania.
Warstwa jako ozdoba
Jest jeszcze trzecia droga, o której mało kto mówi: zamiast ukrywać warstwy, można je wykorzystać.
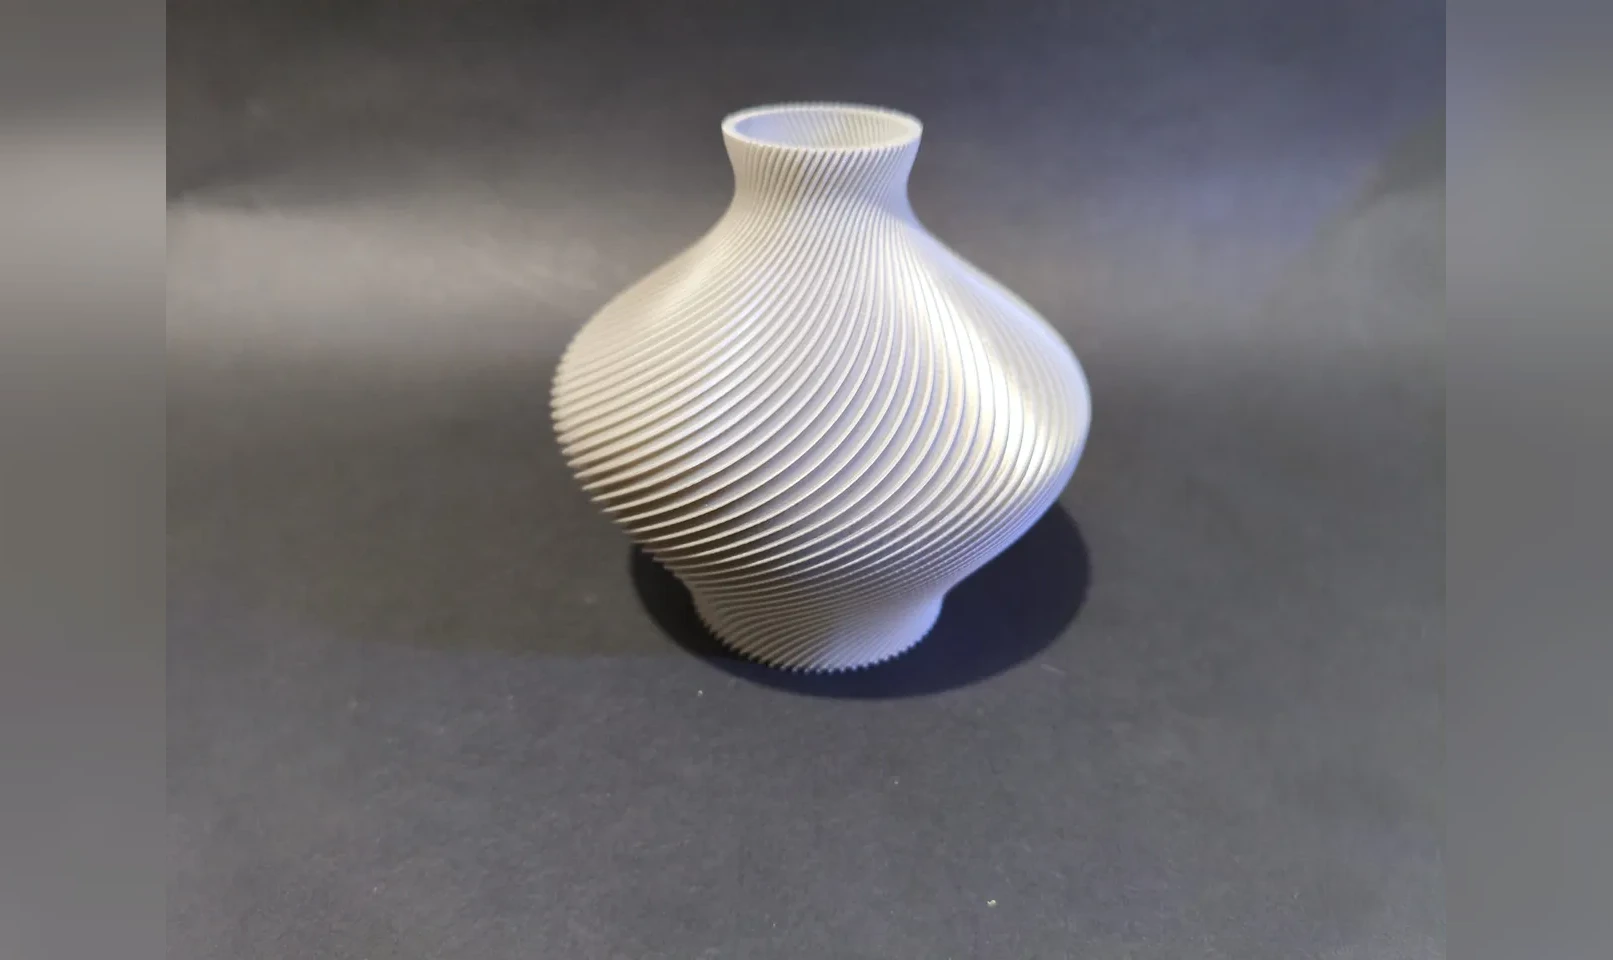
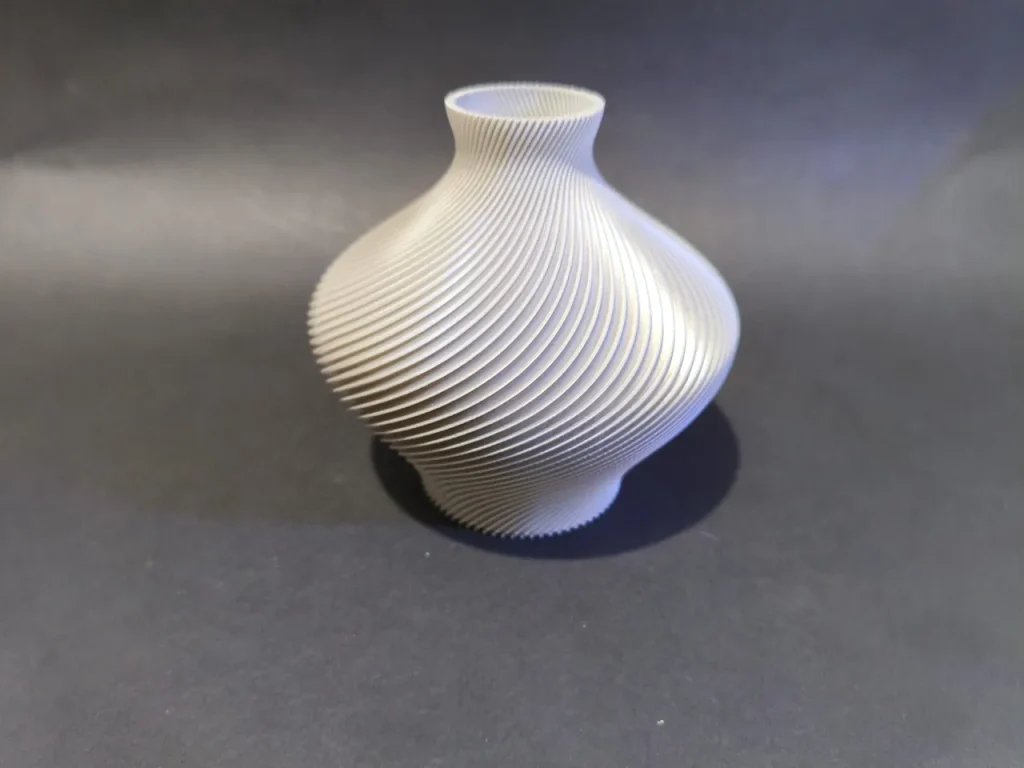
Wazony drukowane spiralnie są tego najlepszym przykładem. Wazon cebulasty ma gęsty raster drobnych, skręconych żeber — a to, że powierzchnia składa się z widocznych linii, jest tu dokładnie tym, co daje efekt jedwabistego połysku. Gładka bryła wyglądałaby znacznie gorzej.
Ta sama zasada działa przy wazonie skręconym spiralnie i przy całej serii żebrowanej. Widoczne warstwy przestają być wadą, gdy wzór jest pod nie zaprojektowany.
Jak to wpływa na cenę
Wprost: czas druku jest jednym ze składników wyceny, a zejście z 0,2 na 0,1 mm mniej więcej go podwaja. Przy drobnej figurce to kilka złotych różnicy, przy dużym panelu — znacznie więcej.
Dlatego przy wycenie zawsze pytam, do czego przedmiot służy. Jeśli ma stać na półce i być oglądany z bliska, zejdę niżej. Jeśli ma siedzieć wewnątrz urządzenia, nie ma powodu.
Nie musisz tego ustawiać sam
Wszystkie te parametry dobieram przy wycenie na podstawie jednego opisu: do czego przedmiot ma służyć i czy ważniejszy jest wygląd, czy wytrzymałość. Nie musisz znać ani jednej z tych liczb, żeby złożyć zamówienie.
Drukuję w technologii FDM z PLA, PETG, ABS i TPU. Maksymalny gabaryt pojedynczego elementu to 25 × 25 cm, typowa realizacja zajmuje 2–5 dni roboczych, a wycena jest darmowa.
Najczęstsze pytania
Czy da się całkiem usunąć warstwy?
Nie w samym druku — to natura technologii FDM. Da się je usunąć po druku, przez szlifowanie i podkład. Opisuję to osobno w tekście o wygładzaniu wydruków.
Czy niższa warstwa oznacza dokładniejsze wymiary?
W pionie tak, w poziomie prawie nie. Dokładność wymiarów w płaszczyźnie stołu zależy głównie od kalibracji i średnicy dyszy, a nie od wysokości warstwy.
Mogę poprosić o konkretną wartość?
Tak. Jeśli wiesz, czego potrzebujesz, napisz przy zamówieniu — dostosuję się i powiem, jak to wpłynie na cenę i termin.
Jaka jest rozdzielczość druku 3D w Twojej pracowni?
Standardowo 0,2 mm, na życzenie 0,1 mm. Poniżej tej wartości przy FDM zyski robią się już symboliczne, a czas rośnie lawinowo.
Jedno zdanie, które wystarczy
Przy przedmiocie do patrzenia — cieńsza warstwa. Przy przedmiocie do używania — standardowa, bo jakość wydruku 3D mierzy się tam czymś zupełnie innym niż gładkość powierzchni.
Efekty przy obu ustawieniach możesz porównać na zdjęciach w sklepie — figurki i panele drukuję niżej, elementy techniczne standardowo.