Pierwsze zaskoczenie przy druku 3D dotyczy zwykle tego, co jest w środku. A w środku najczęściej nie ma prawie nic — zamiast litego tworzywa jest siatka.
Ta siatka to wypełnienie w druku 3D, po angielsku infill, i to jeden z dwóch parametrów, które realnie decydują o wytrzymałości gotowego przedmiotu.
Czy wydruk 3D jest pusty w środku
Pytanie czy wydruk 3D jest pusty w środku pada przy chyba co trzecim zamówieniu, więc odpowiadam wprost: nie pusty, ale i nie lity.
Przedmiot ma kilka litych warstw na zewnątrz — to ścianki, które widzisz i dotykasz. Wnętrze wypełnia regularna struktura kratownicy, zajmująca zwykle od piętnastu do trzydziestu procent objętości. Reszta to powietrze.
To nie oszczędzanie na kliencie, tylko rozsądek inżynierski. Lite tworzywo w środku figurki nie dodałoby jej praktycznie nic poza wagą, kosztem i kilkoma godzinami druku. Ta sama zasada rządzi konstrukcją skrzydła samolotu i płyty meblowej.
Ile procent do czego
| Wypełnienie | Zastosowanie | Uwagi |
|---|---|---|
| 0–10% | wazony, osłonki, dekoracje wydrukowane spiralnie | lekkie, tanie, nie znoszą nacisku |
| 15% | figurki, panele, przedmioty ozdobne | standard przy dekoracjach |
| 25–30% | obudowy, uchwyty, elementy użytkowe | moje domyślne przy zleceniach technicznych |
| 50% | elementy pod realnym obciążeniem | dalszy wzrost daje już mało |
| 100% | bardzo małe elementy, gwinty, wkładki | ryzyko odkształceń przy większych bryłach |
Dlaczego 100 procent to zwykle zły pomysł
Intuicja podpowiada: więcej materiału to mocniej. W praktyce zależność jest mocno nieliniowa.
Przejście z 15 na 30 procent daje duży zysk wytrzymałości. Z 30 na 50 — już znacznie mniejszy. Z 50 na 100 — niewielki, za to czas druku i zużycie materiału rosną dwukrotnie.
Do tego dochodzi problem, o którym mało kto wie: lity wydruk gromadzi naprężenia. Tworzywo kurczy się przy stygnięciu, a gdy nie ma gdzie tego skompensować, większe elementy potrafią się wygiąć albo pęknąć wzdłuż warstw. Przy dużych bryłach sto procent bywa więc gorsze niż pięćdziesiąt.
Wyjątek: bardzo małe elementy, gwinty i miejsca, w których coś będzie wkręcane albo wciskane. Tam lity materiał ma sens, bo bryła jest zbyt mała, żeby naprężenia zdążyły narobić szkód.
Ważniejsze od procentów: grubość ścianki
To najczęściej pomijana rzecz w całej dyskusji o wytrzymałości.
Wytrzymałość wydruku 3D zależy w znacznie większym stopniu od liczby litych ścianek zewnętrznych niż od procentu wypełnienia. Przedmiot z czterema ściankami i 15-procentowym infillem będzie mocniejszy od przedmiotu z dwiema ściankami i 40-procentowym — przy mniejszym zużyciu materiału.
Powód jest prosty: przy zginaniu największe naprężenia występują na powierzchni, a nie w środku. Tam właśnie siedzą ścianki.
Dlatego przy zleceniach na elementy obciążone zwykle najpierw dokładam ścianek, a dopiero potem podnoszę wypełnienie.
Wzór wypełnienia – czy ma znaczenie
Ma, choć mniejsze niż procent. Najczęściej używane:
Kratownica — szybka i uniwersalna, domyślna przy większości wydruków.
Plaster miodu — najlepszy stosunek wytrzymałości do masy, ale drukuje się wolniej. Sięgam po niego przy elementach obciążonych w wielu kierunkach.
Gyroid — struktura falująca w trzech wymiarach, równomiernie mocna niezależnie od kierunku siły. Dobra przy elementach, które mogą oberwać z każdej strony.
Koncentryczny — układa się równolegle do ścianek, używany przy elementach elastycznych z TPU.
Przy zamówieniu wzór wypełnienia dobieram sam na podstawie tego, jak opiszesz obciążenie. To nie jest coś, czym musisz się przejmować.
Co to znaczy dla ceny i wagi
Wypełnienie przekłada się wprost na zużycie materiału i czas druku, czyli na obie składowe wyceny. Podniesienie z 15 na 50 procent przy większym elemencie potrafi zmienić cenę o połowę.
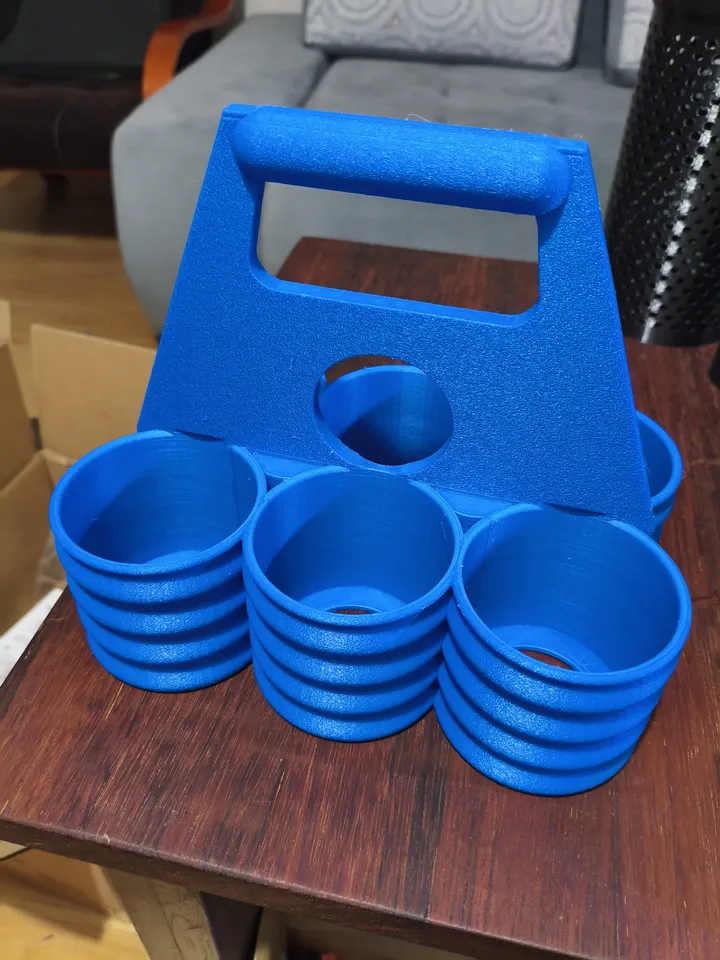
Dlatego przy dekoracjach zostaję na piętnastu — popiersie lwa nie musi niczego wytrzymywać poza staniem na półce. Przy nosidle na sześć butelek, na którym wisi kilkanaście kilogramów, jest zupełnie inaczej.
Nie musisz tego ustawiać sam
Wszystkie te parametry dobieram przy wycenie na podstawie jednego opisu: do czego przedmiot ma służyć i czy ważniejszy jest wygląd, czy wytrzymałość. Nie musisz znać ani jednej z tych liczb, żeby złożyć zamówienie.
Drukuję w technologii FDM z PLA, PETG, ABS i TPU. Maksymalny gabaryt pojedynczego elementu to 25 × 25 cm, typowa realizacja zajmuje 2–5 dni roboczych, a wycena jest darmowa.
Najczęstsze pytania
Czy mogę poprosić o wyższe wypełnienie?
Tak, wystarczy napisać w uwagach. Powiem, jak to wpłynie na cenę, i doradzę, czy w Twoim przypadku lepiej dołożyć ścianek zamiast procentów.
Czy pusty środek słychać po stuknięciu?
Tak, wydruk brzmi lżej niż lita bryła. To normalne i nie oznacza wady.
Czy da się wkręcić wkręt w wydruk?
Tak, ale trzeba to zaplanować — w miejscu wkrętu zwiększam wypełnienie albo projektuję gniazdo pod wtopkę gwintowaną. Napisz przy zamówieniu, gdzie będzie mocowanie.
Ile waży taki wydruk?
Figurka 15 cm przy standardowym wypełnieniu to około 60–90 gramów. Lita ważyłaby ponad trzykrotnie tyle.
Dwie liczby, o które warto zapytać
Nie o sam infill, tylko o wypełnienie i liczbę ścianek razem. To one decydują o wytrzymałości, a druga bywa ważniejsza od pierwszej.
Przy zamówieniu wystarczy jednak, że opiszesz, co przedmiot ma wytrzymać — resztę policzę sam. Gotowe wydruki obejrzysz w sklepie.