Drukarka układa materiał warstwa po warstwie, zawsze na czymś, co już istnieje. Problem pojawia się wtedy, gdy nowa warstwa ma powstać w miejscu, pod którym jest powietrze.
Nawisy w modelu 3D — czyli te wystające fragmenty, pod którymi nic nie ma — są najczęstszym powodem nieudanych wydruków. Rozwiązaniem są podpory w druku 3D: tymczasowe rusztowanie, które drukuje się razem z modelem, a potem odłamuje. Działa, ale nie za darmo.
Reguła 45 stopni
Tworzywo wychodzące z dyszy jest jeszcze miękkie i przykleja się do warstwy pod spodem. Jeśli nowa ścieżka wystaje poza poprzednią o mniej niż połowę swojej szerokości, ma się czego trzymać. Jeśli o więcej — obwisa.
Z tego bierze się reguła 45 stopni, najważniejsza zasada w całym projektowaniu pod druk 3D:
- Ściana pionowa (0° od pionu) — bez problemu.
- Nachylenie do 45° — drukuje się bez podpór, powierzchnia będzie czysta.
- Nachylenie 45–60° — strefa graniczna. Często się uda, ale powierzchnia będzie chropowata.
- Powyżej 60° — podpory konieczne.
- Płaszczyzna pozioma w powietrzu — podpory absolutnie konieczne.
Jest jeden wyjątek: mostkowanie. Poziomy odcinek rozpięty między dwoma punktami podparcia drukarka potrafi przeciągnąć w powietrzu — do kilkunastu centymetrów. Materiał stygnie, napina się i trzyma. Dlatego otwór w ścianie nie potrzebuje podpór, choć jego górna krawędź wisi.
Co zostawiają podpory
Tu jest sedno sprawy, bo podpory to nie jest rozwiązanie neutralne.
Ślad na powierzchni. W miejscu, gdzie podpora stykała się z modelem, zostaje chropowatość. Da się ją zeszlifować, ale gładkości sąsiednich powierzchni nie odzyska się w pełni. To są klasyczne ślady po podporach.
Zużycie materiału i czasu. Rusztowanie trzeba wydrukować, a potem wyrzucić. Przy skomplikowanym modelu potrafi to być jedna trzecia całego czasu druku.
Ryzyko przy usuwaniu. Podpory przy cienkich elementach trzeba odrywać ostrożnie — razem z nimi łatwo ułamać detal.
Dlatego dobrze zaprojektowany model to taki, który podpór potrzebuje jak najmniej.
Jak ustawić model do druku
Pytanie jak ustawić model do druku ma zwykle więcej niż jedną dobrą odpowiedź, a wybór to kompromis między trzema rzeczami.
Mniej podpór. Obrócenie modelu bywa wystarczające, żeby nawis 70-stopniowy zamienił się w 40-stopniowy. To pierwsza rzecz, którą sprawdzam.
Ładniejsza powierzchnia tam, gdzie widać. Strona przylegająca do stołu wychodzi najgładsza. Dlatego panele drukuję płasko, licem do góry, a tyłem do stołu.
Wytrzymałość we właściwym kierunku. Wydruk jest najsłabszy wzdłuż płaszczyzn sklejenia warstw. Jeśli element ma być zginany, ustawiam go tak, żeby siła działała w poprzek warstw, a nie próbowała je rozdzielić.
Te trzy cele często się wykluczają i wtedy trzeba wybrać. Przy zleceniu decyduję na podstawie tego, co napiszesz o przeznaczeniu przedmiotu.
Jak to wygląda w praktyce na moich produktach
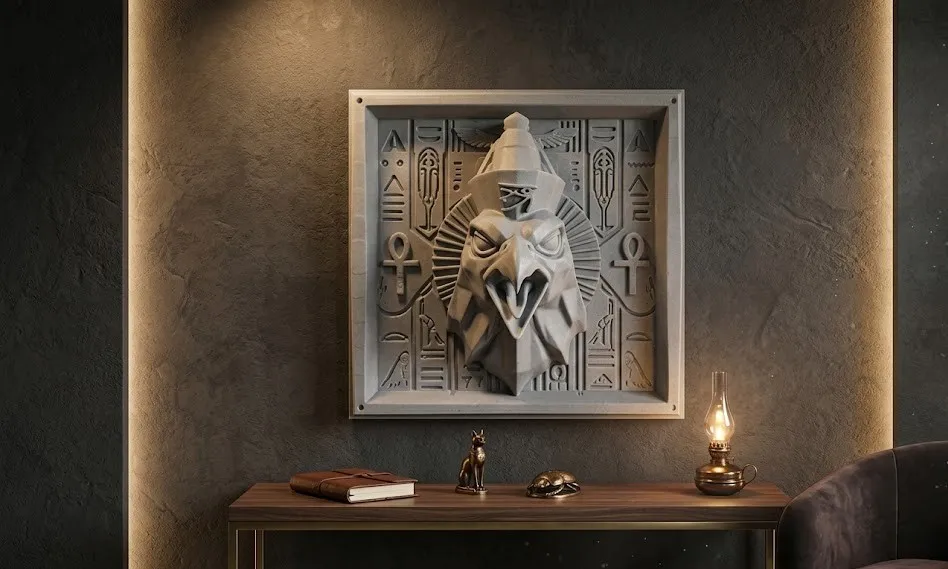
Panele ścienne — drukowane płasko, tyłem do stołu. Relief rośnie do góry, więc większość nachyleń mieści się w granicy 45 stopni. Podpory schodzą pod wysunięte elementy: dziób Horusa, rogi Minotaura.
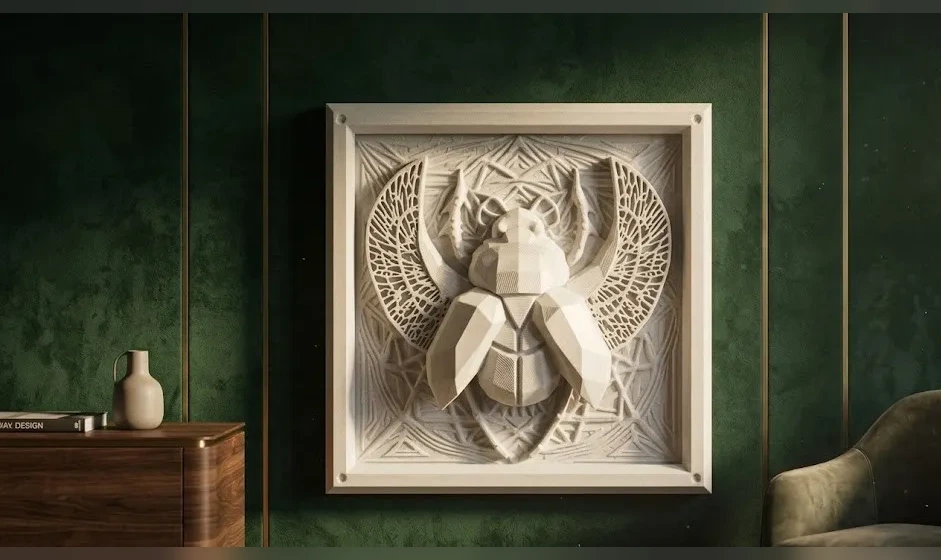
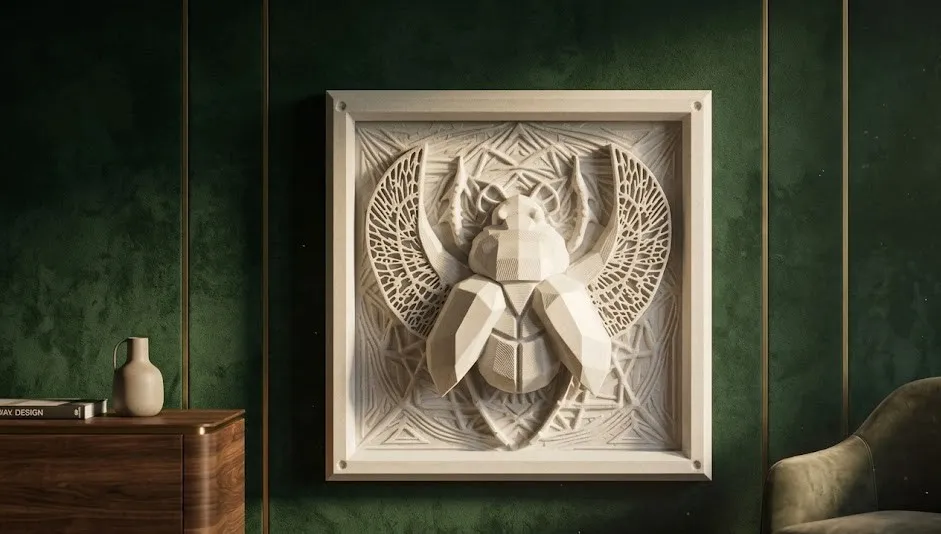
Panel ze skarabeuszem — najtrudniejszy przypadek. Ażurowe skrzydła mają miejscami poniżej milimetra grubości, a odnóża wysuwają się daleko przed płaszczyznę. Tu podpory są konieczne i ich usuwanie wymaga cierpliwości.
Figurki i popiersia — lew i tygrys stoją na płaskiej podstawie i większość bryły mieści się w bezpiecznym kącie. Podpory potrzebne bywają pod wysuniętym pyskiem.
Wazony — wazon cebulasty i cała seria żebrowana drukują się bez ani jednej podpory. Bryła rozszerza się łagodnie, a potem zwęża w granicach 45 stopni. To zresztą jeden z powodów, dla których wazony są tanie.
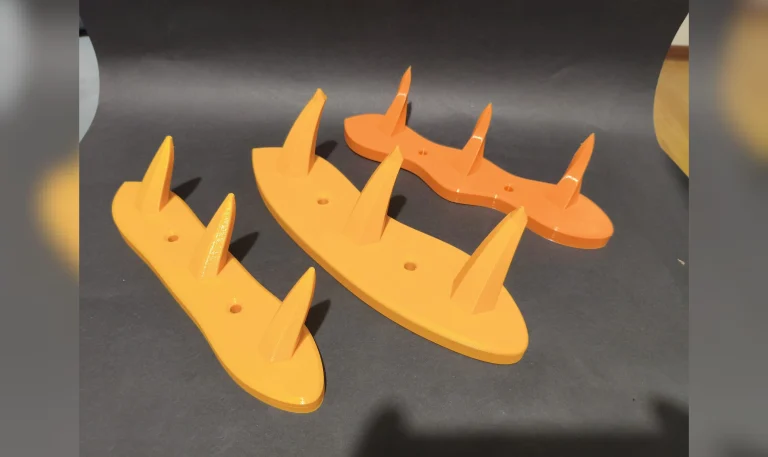
Maska smoka — półmaska jest drukowana wnętrzem do góry, żeby lico wyszło na czysto. Rogi i kolce wymagają podparcia.
Jak zaprojektować, żeby uniknąć podpór
Jeśli sam rysujesz model, kilka rzeczy zmienia bardzo dużo:
- Fazuj zamiast zaokrąglać. Fazka pod 45 stopni drukuje się sama, zaokrąglenie o dużym promieniu już nie.
- Otwory poziome rób w kształcie łzy zamiast okrągłe — góra otworu staje się wtedy daszkiem pod 45 stopni.
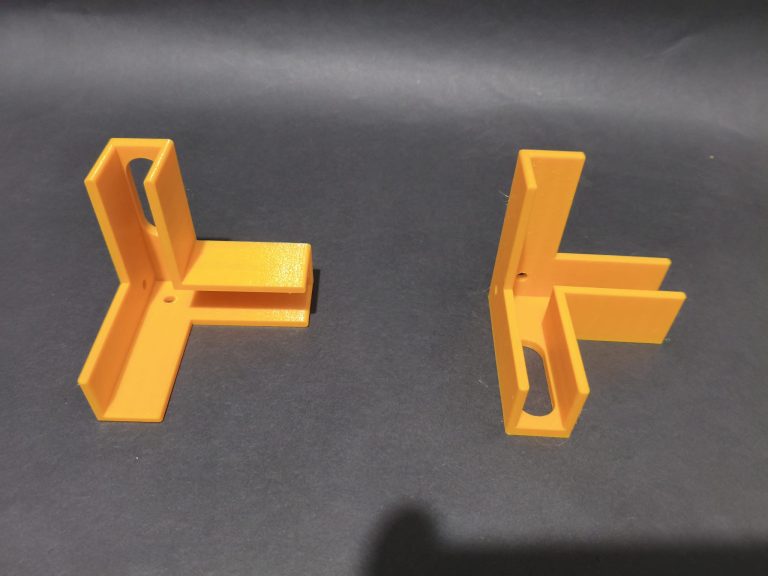
- Dziel model. Dwie części drukowane osobno i sklejone często wymagają zera podpór, podczas gdy całość wymagałaby ich mnóstwo.
- Myśl o pozycji na stole już przy projektowaniu, a nie dopiero przed drukiem.
Nie musisz tego ustawiać sam
Wszystkie te parametry dobieram przy wycenie na podstawie jednego opisu: do czego przedmiot ma służyć i czy ważniejszy jest wygląd, czy wytrzymałość. Nie musisz znać ani jednej z tych liczb, żeby złożyć zamówienie.
Drukuję w technologii FDM z PLA, PETG, ABS i TPU. Maksymalny gabaryt pojedynczego elementu to 25 × 25 cm, typowa realizacja zajmuje 2–5 dni roboczych, a wycena jest darmowa.
Najczęstsze pytania
Czy podpory podnoszą cenę?
Tak, bo zużywają materiał i czas. Przy prostych bryłach to grosze, przy skomplikowanych — zauważalna część wyceny.
Czy usuwasz podpory przed wysyłką?
Tak, zawsze. Przedmiot dostajesz oczyszczony, a miejsca styku wygładzone na tyle, na ile pozwala geometria.
Czy da się wydrukować coś zupełnie bez podpór?
Przy dobrze zaprojektowanym modelu bardzo często tak. Cała moja seria wazonów drukuje się bez żadnych.
Mam model z dużymi nawisami – da się z tym coś zrobić?
Zwykle tak: obrócić, podzielić na części albo delikatnie zmienić geometrię. Przyślij plik, powiem, co proponuję, zanim cokolwiek policzę.
Co z tego wynika przy Twoim modelu
Jeśli model ma dużo nawisów w modelu 3D, nie znaczy to, że się nie da — znaczy, że warto poświęcić chwilę na ustawienie i ewentualny podział. Robię to przy każdym zleceniu i to często decyduje o tym, czy wydruk wygląda dobrze, czy przeciętnie.
Efekty obejrzysz w sklepie: wszystko tam powstało w FDM, z podporami albo bez.