Warstwy to znak rozpoznawczy technologii FDM. Przy niektórych przedmiotach są zaletą, przy innych — jedyną rzeczą, która zdradza, że coś zostało wydrukowane, a nie odlane.
Gładka powierzchnia wydruku nie powstaje sama — trzeba ją zrobić po druku. Wygładzanie wydruków 3D sprowadza się do trzech metod, które opisuję poniżej, od najprostszej do najbardziej kłopotliwej.
Zacznij od tego, czego nie da się naprawić później
Najlepsze wygładzanie to takie, którego nie trzeba robić. Dwie decyzje podjęte przed drukiem oszczędzają godziny pracy:
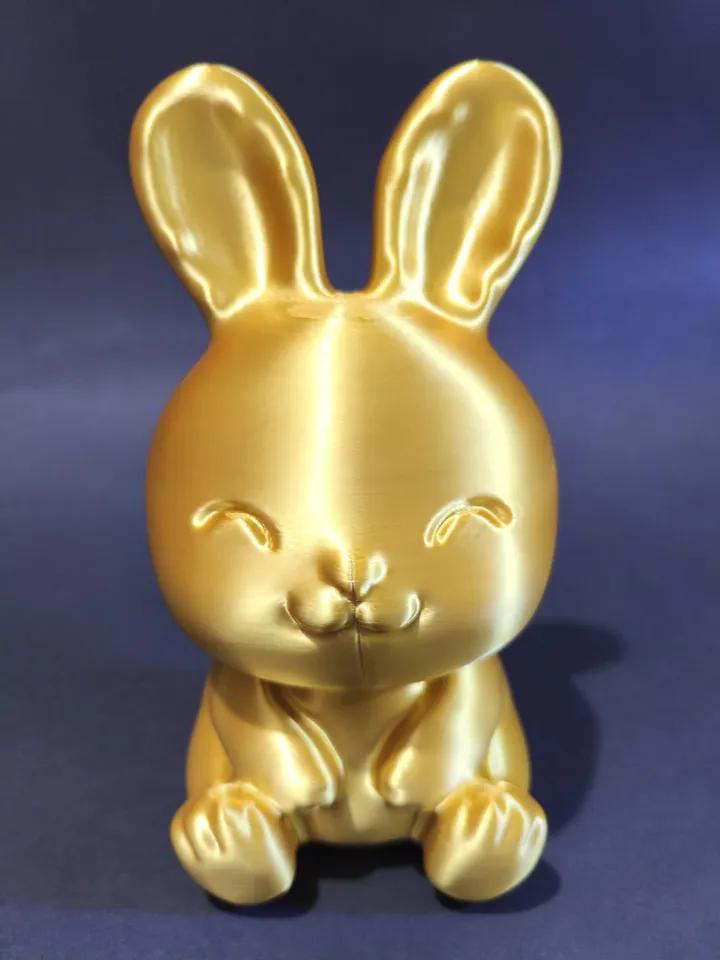
Niższa warstwa. Zejście z 0,2 na 0,1 mm zmniejsza schodki o połowę. Szlifowania będzie proporcjonalnie mniej.
Ustawienie modelu. Powierzchnia, która na stole jest pionowa, wychodzi gładsza niż mocno pochyła. Jeśli wiem, która strona ma być ładna, ustawiam model pod nią.
Przy zleceniu wystarczy, że napiszesz „ta strona będzie widoczna” — resztę załatwię.
Metoda 1: szlifowanie
Najbardziej uniwersalne i jedyne, które działa na każdy materiał.
Szlifowanie wydruku robi się papierem wodnym, na mokro. Woda zabiera pył, chłodzi powierzchnię i nie pozwala papierowi się zapchać — a tworzywo pod tarciem potrafi się nagrzać i zacząć mazać.
Kolejność gradacji:
- 180–240 — zbiera warstwy i ślady po podporach. Na tym etapie powierzchnia wygląda gorzej niż na starcie. To normalne.
- 400 — usuwa rysy po poprzednim papierze.
- 600–800 — powierzchnia zaczyna być jednolicie matowa.
- 1000 i wyżej — tylko jeśli celujesz w połysk bez malowania.
Dwie rzeczy, o których warto wiedzieć. Po pierwsze, nie da się przeskoczyć gradacji — każdy papier usuwa rysy po poprzednim, więc pominięcie kroku zostawia je na stałe. Po drugie, PLA jest twardsze od ABS i idzie wolniej, ale mniej się maże.
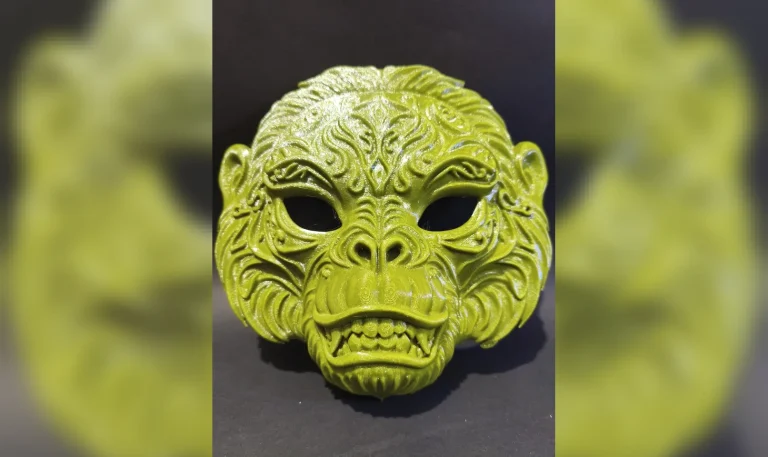
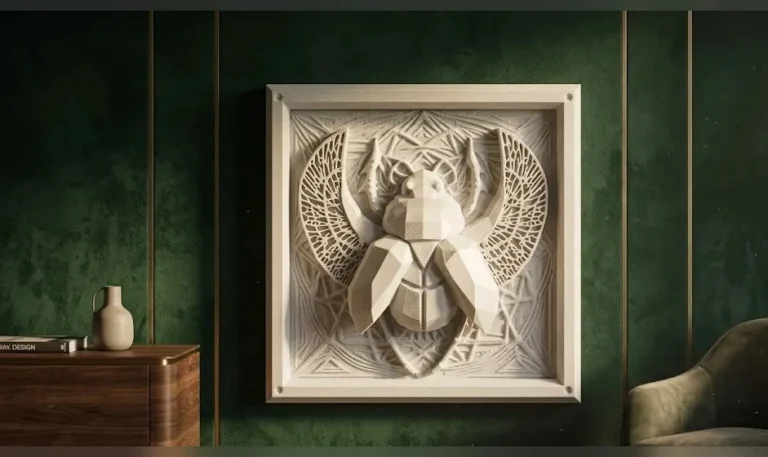
Czego szlifowanie nie zrobi: nie wejdzie w zagłębienia. Przy fakturowanych powierzchniach, jak grzywa popiersia lwa czy ażur panelu ze skarabeuszem, ta metoda po prostu nie ma zastosowania.
Metoda 2: podkład wypełniający
To najskuteczniejsza droga do naprawdę gładkiej powierzchni i jednocześnie najmniej znana.
Podkład do wydruków 3D — w sprayu, typu filler primer — nakłada się cienkimi warstwami, po czym przeszlifowuje na mokro papierem 600. Podkład wypełnia mikroskopijne bruzdy między warstwami, a szlifowanie zdejmuje nadmiar z wypukłości.
Cykl powtarza się dwa, trzy razy. Efekt jest nieporównywalnie lepszy niż samo szlifowanie, bo zamiast ścierać materiał z wierzchołków, uzupełniasz doliny.
Trzy zasady: warstwy mają być cienkie (gruba spłynie i zaleje detal), między warstwami trzeba odczekać do pełnego wyschnięcia, a całość robi się w wentylowanym miejscu.
Po tym etapie przedmiot jest gotowy do malowania i nie widać na nim, że powstał warstwowo.
Metoda 3: wygładzanie acetonem
Ta działa wyłącznie na ABS i warto to powiedzieć od razu, bo w internecie krąży sporo mylących poradników.
Wygładzanie acetonem polega na wystawieniu wydruku na opary rozpuszczalnika w zamkniętym pojemniku. Opary rozpuszczają wierzchnią warstwę tworzywa, która pod wpływem napięcia powierzchniowego rozpływa się i zastyga gładko. Efekt przypomina element wtryskiwany.
Na PLA i PETG aceton nie działa. Nie rozpuszcza ich, nie wygładza — co najwyżej zmatowi powierzchnię. Wszystkie „metody” oparte na acetonie i PLA, które można znaleźć w sieci, sprowadzają się do zamalowania problemu.
Metoda ma też swoje koszty: detal się zaokrągla, wymiary lekko puchną, a opary acetonu są łatwopalne i wymagają ostrożności.
Czego lepiej nie próbować
Opalarki i palnika. Tworzywo nie wygładza się równomiernie, tylko zapada w miejscach, gdzie przegrzejesz. Efekt jest gorszy niż stan wyjściowy i nieodwracalny.
Szpachli na dużych powierzchniach. Trzyma się gorzej niż podkład i odpada płatami przy zginaniu.
Szlifowania na sucho szlifierką mechaniczną. Tarcie natychmiast nagrzewa PLA powyżej temperatury mięknięcia i zamiast szlifować — rozmazujesz.
Kiedy w ogóle warto
Uczciwie: nie zawsze.
Warto, gdy przedmiot ma być malowany, gdy jest oglądany z bliska i z każdej strony, albo gdy ma udawać inny materiał — kamień, ceramikę, metal.
Nie warto, gdy powierzchnia ma gęstą fakturę, bo tam warstwy i tak giną. Wazon w szerokie żebra, popiersie lwa czy panel z Horusem wyglądają dobrze prosto ze stołu — głębokie żłobienia i relief rozpraszają uwagę skuteczniej niż jakiekolwiek szlifowanie.
Zupełnie nie warto przy elementach technicznych ukrytych wewnątrz urządzenia.
Nie musisz tego ustawiać sam
Wszystkie te parametry dobieram przy wycenie na podstawie jednego opisu: do czego przedmiot ma służyć i czy ważniejszy jest wygląd, czy wytrzymałość. Nie musisz znać ani jednej z tych liczb, żeby złożyć zamówienie.
Drukuję w technologii FDM z PLA, PETG, ABS i TPU. Maksymalny gabaryt pojedynczego elementu to 25 × 25 cm, typowa realizacja zajmuje 2–5 dni roboczych, a wycena jest darmowa.
Najczęstsze pytania
Czy wygładzasz wydruki na zamówienie?
Standardowo usuwam podpory i wygładzam miejsca ich styku. Pełne szlifowanie z podkładem to osobna praca ręczna — wycenię ją, jeśli napiszesz, że jej potrzebujesz.
Czy da się wygładzić figurkę z gęstą fakturą?
Nie bez zniszczenia faktury. Papier zdejmie wypukłości, a podkład zaleje zagłębienia. Przy takich modelach warto zamiast tego zejść z wysokością warstwy przy druku.
Ile trwa doprowadzenie wydruku do gładkości?
Przy figurce 15 cm i pełnym cyklu z podkładem to kilka godzin rozłożonych na dwa dni, głównie przez czas schnięcia.
Czy mogę zamówić wydruk w bieli do samodzielnej obróbki?
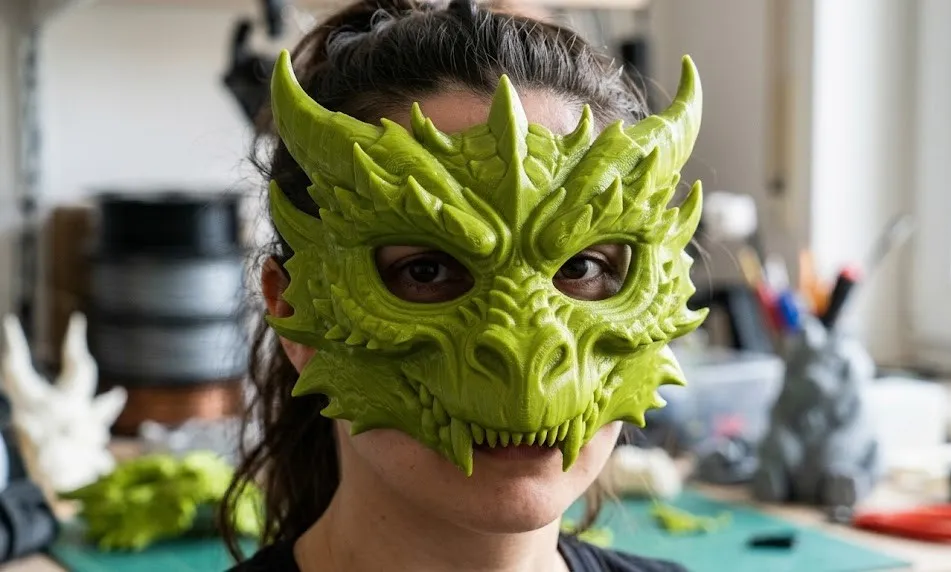
Tak i to częsty scenariusz. Maska smoka i figurki w wersji białej są zamawiane właśnie po to.
Najkrótsza droga do gładkości
Szlifowanie 240, podkład w sprayu, szlifowanie 600, znowu podkład. Dwa cykle wystarczą, żeby nikt nie poznał, że przedmiot powstał w drukarce.
A jeśli nie masz na to czasu — wybierz model z fakturą. W sklepie większość rzeczy jest zaprojektowana tak, żeby wyglądać dobrze bez żadnej obróbki.